WPC డోర్ స్ట్రిప్ మిస్అలైన్మెంట్ సమస్యను ఎలా పరిష్కరించాలి?
WPC డోర్ స్ట్రిప్ తప్పుగా అమర్చడానికి కారణాలు మరియు నివారణలు (వార్పింగ్, అసిమెట్రీ, థిక్నెస్ వేరియెన్స్, టోర్షన్)
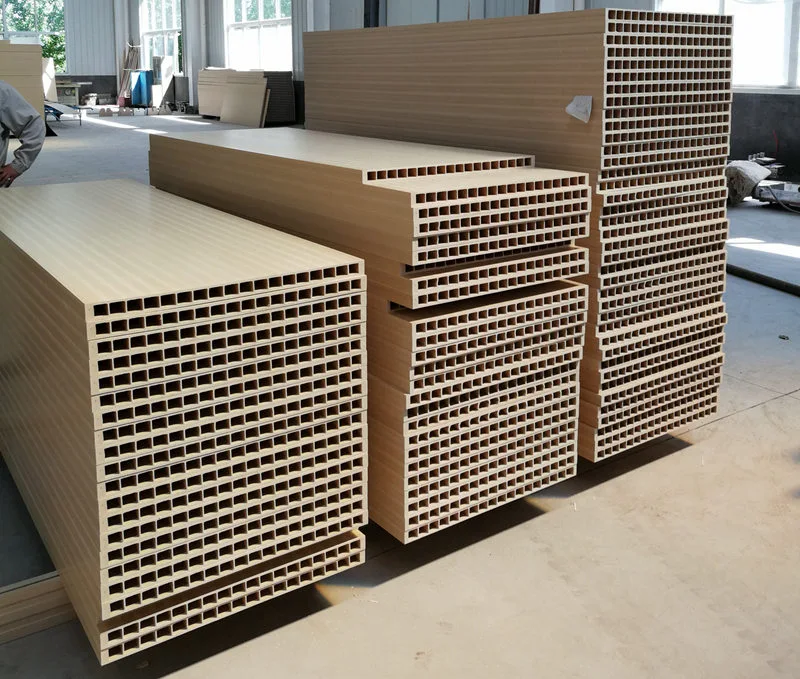
WPC తలుపులు PVC మరియు కలప పొడిని కంపోజిట్ చేయడం ద్వారా ఉత్పత్తి చేయబడతాయి, సాధారణంగా ఒకే ఎక్స్ట్రాషన్ స్టెప్లో ఏర్పడిన బోలు నిర్మాణాన్ని కలిగి ఉంటుంది. ప్రొఫైల్ యొక్క మొత్తం బలాన్ని పెంచడానికి సాధారణంగా బోలు కుహరం లోపల బహుళ ఉపబల పక్కటెముకలు వ్యవస్థాపించబడతాయి. ఈ పక్కటెముకల వక్రీకరణ ఉపరితల ఫ్లాట్నెస్ను ప్రభావితం చేయడమే కాకుండా నిర్మాణాత్మక మద్దతును బలహీనపరుస్తుంది, తదుపరి డోర్ ప్యానెల్ అసెంబ్లీ సమయంలో స్టీల్ లైనర్లను సరిగ్గా చొప్పించడాన్ని అడ్డుకుంటుంది, తద్వారా పూర్తయిన తలుపు యొక్క నాణ్యత మరియు ఇన్స్టాలేషన్ పనితీరును నేరుగా ప్రభావితం చేస్తుంది. విస్తృతమైన ఉత్పత్తి అనుభవం ఆధారంగా, యోంగ్టే ఇంజనీర్లు WPC డోర్ ఎక్స్ట్రాషన్ సమయంలో పక్కటెముకల వక్రీకరణకు సాధారణ కారణాలను గుర్తించారు మరియు ఆచరణాత్మక పరిష్కారాలను అభివృద్ధి చేశారు. ఇవి సాంకేతిక నిపుణులను సమస్యలను త్వరితగతిన నిర్ధారించడానికి, పారామితులు మరియు పరికరాల సెట్టింగ్లను సర్దుబాటు చేయడానికి, తక్కువ లోపం రేట్లు మరియు స్థిరమైన ప్రొఫైల్ నాణ్యతను నిర్ధారించడానికి వీలు కల్పిస్తాయి. కింది విభాగం క్రమపద్ధతిలో ప్రతి కారణానికి నిర్దిష్ట వ్యక్తీకరణలు మరియు నివారణలను వివరిస్తుంది, ప్రాముఖ్యతను బట్టి ప్రాధాన్యత ఇవ్వబడుతుంది.
WPC డోర్ రీన్ఫోర్స్మెంట్ స్ట్రిప్స్లో వక్రీకరణ సాధారణంగా అంతర్గత పక్కటెముకలను కలిగి ఉంటుంది, పార్శ్వ మార్పులు లేదా S-ఆకారపు వార్పింగ్, అస్థిరమైన మందం (మందంగా మరియు సన్నగా ఉండే విభాగాల మధ్య మారుతూ ఉంటుంది), మొత్తం మెలితిప్పడం మరియు తీవ్రమైన సందర్భాల్లో, బయటి గోడ నుండి వేరుచేయడం, కుహరం తప్పుగా అమర్చడం లేదా పునర్నిర్మాణం చేయడం.
కోర్ మెకానిజం: మెషిన్ హెడ్ నుండి అసమాన వెలికితీత → అసమాన ఆకృతి నిరోధకత → నాన్-యూనిఫాం శీతలీకరణ సంకోచం → వక్రీకృత ట్రాక్షన్ ఫోర్స్ పంపిణీ.
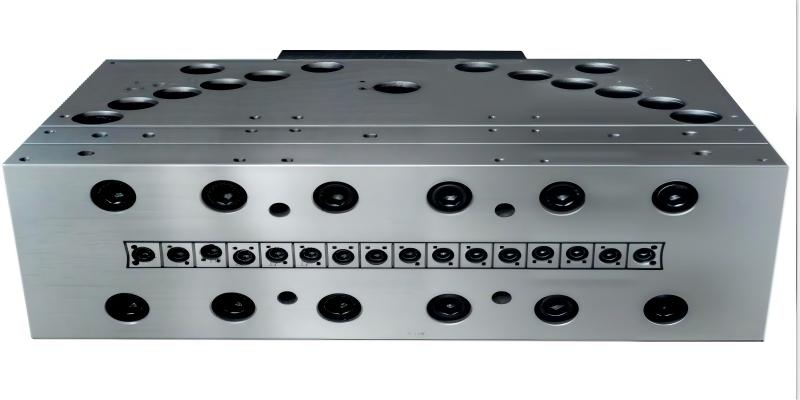
1, WPC డోర్ ఎక్స్ట్రాషన్ డై హెడ్ మరియు అచ్చు (అత్యంత సాధారణం - ట్రబుల్షూటింగ్కు ప్రాధాన్యత ఇవ్వండి)
కారణాలు
1. అసమతుల్య అచ్చు ప్రవాహ మార్గాలు: పక్కటెముక మరియు బయటి గోడ మధ్య ముఖ్యమైన ప్రవాహ నిరోధక అసమానత; ఇరుకైన లేదా పొడవైన పక్కటెముకల ఫీడ్ ఛానెల్లు బయటి గోడకు సంబంధించి మెటీరియల్ ప్రవాహాన్ని నెమ్మదిస్తాయి, దీనివల్ల పక్కటెముకలు సాగడం మరియు వంగడం; ప్రత్యామ్నాయంగా, పక్కటెముక చానెళ్లలో స్థానికీకరించిన పదార్ధాల నిర్మాణం ప్రవాహ రేట్లలో హెచ్చుతగ్గులకు కారణమవుతుంది.
2. అసమాన పక్కటెముకల డై గ్యాప్స్: ఒక డై ఎడ్జ్లో పెద్ద ఖాళీలు మరియు మరొకదానిపై చిన్నవి అసమాన మందాన్ని (ఒక వైపు మందంగా, మరోవైపు సన్నగా) సృష్టిస్తాయి, ఇది వెలికితీతపై స్వాభావికంగా వంగి ఉంటుంది.
3. అసమాన డై ఉష్ణోగ్రత పంపిణీ: పక్కటెముక ప్రాంతంలో అధిక ఉష్ణోగ్రతలు కరిగే ద్రవత్వాన్ని పెంచుతాయి, ఇది సాగదీయడం మరియు విచలనం కలిగిస్తుంది; మితిమీరిన తక్కువ ఉష్ణోగ్రతలు కరిగే స్థితిస్థాపకత మరియు అంతర్గత ఒత్తిడిని పెంచుతాయి, ఫలితంగా ఎజెక్షన్ తర్వాత రీబౌండ్ మరియు వక్రీకరణ ఏర్పడుతుంది.
4. డై హెడ్ కార్బన్ బిల్డప్: కోక్డ్ వుడ్ పౌడర్ రీన్ఫోర్స్మెంట్ ఫ్లో ఛానెల్లకు కట్టుబడి ఉంటుంది, ఇది స్థానిక అడ్డంకులు, ప్రవాహ హెచ్చుతగ్గులు మరియు ఆవర్తన పక్కటెముక తప్పుగా అమర్చడానికి కారణమవుతుంది.
5. వైకల్యంతో లేదా వదులుగా ఉన్న ఉపబల పట్టీలు (డై కోర్ సపోర్ట్ రాడ్లు): తప్పుగా అమర్చబడిన డై కోర్ పొజిషనింగ్ రాడ్లు ఉపబలంగా ఏర్పడే పొజిషన్ను ఆఫ్-సెంటర్కు మారుస్తాయి, దీని వలన ఎక్స్ట్రాషన్ సమయంలో నేరుగా పక్కటెముక విచలనం ఏర్పడుతుంది.
పరిష్కారాలు
1. డై ప్రిపరేషన్: బయటి గోడ మరియు పక్కటెముకల మధ్య ఉత్సర్గ రేట్లు సమతుల్యం చేయడానికి పక్కటెముక ప్రవాహ ఛానెల్ను పాలిష్ చేయండి; తగినంత మెటీరియల్ సరఫరాను నిర్ధారించడానికి ఛానెల్లో పక్కటెముక యొక్క స్థానాన్ని సముచితంగా విస్తరించండి, పక్కటెముకల ప్రవాహం రేటును బయటి గోడ కంటే కొంచెం సమానంగా లేదా నెమ్మదిగా ఉంచడం, గణనీయంగా వేగవంతమైన బాహ్య గోడ ప్రవాహాన్ని నివారించడం. డై ఓపెనింగ్ గ్యాప్లను క్రమాంకనం చేయండి మరియు ఉపబల అంచుని ఏకరీతిగా సర్దుబాటు చేయండి; డై కోర్ సపోర్ట్ రాడ్లను తనిఖీ చేయండి, వాటి కోక్సియాలిటీని లాక్ చేయండి మరియు సమలేఖనం చేయండి మరియు ఏదైనా వికృతమైన రాడ్లను భర్తీ చేయండి.
2. జోన్ చేయబడిన ఉష్ణోగ్రత నియంత్రణ: మెల్ట్ ఫ్లోబిలిటీని తగ్గించడానికి మరియు రీబౌండ్ను తగ్గించడానికి బయటి గోడ కంటే కొంచెం తక్కువ ఉష్ణోగ్రత వద్ద అచ్చు కోర్ యొక్క ఉపబల జోన్ను నిర్వహించండి; కలప పొడి కార్బొనైజేషన్ను నిరోధించడానికి మొత్తం ఉష్ణోగ్రతను 185°C (PVC వుడ్-ప్లాస్టిక్ మిశ్రమాల కోసం) కంటే తక్కువగా ఉంచండి. పోగుచేసిన కోక్ను క్లియర్ చేయడానికి అచ్చును క్రమం తప్పకుండా విడదీయండి; చెక్క పొడిని కార్బోనైజ్ చేయకుండా మరియు గోడలకు కట్టుబడి ఉండకుండా నిరోధించడానికి పనికిరాని సమయంలో థర్మల్ ఇన్సులేషన్ను వర్తించండి.
2, ఫార్ములేషన్ మరియు మెటీరియల్ కారకాలు
కారణాలు
1. అసమాన కణ పరిమాణం పంపిణీ మరియు అధిక తేమ: వేడి తేమ నురుగు మరియు అంతర్గత బుడగలు ఉత్పత్తి చేస్తుంది, ఇది అస్థిరమైన స్థానిక బలం మరియు అసమాన శీతలీకరణ సంకోచానికి కారణమవుతుంది, ఇది వంగడానికి దారితీస్తుంది; మితిమీరిన ముతక కలప పొడి కరిగిన పదార్థం యొక్క సాగే మాడ్యులస్లో గణనీయమైన హెచ్చుతగ్గులకు కారణమవుతుంది.
2. లూబ్రికేషన్ అసమతుల్యత: అధిక బాహ్య సరళత కరిగే ఉపరితలాన్ని చాలా జారేలా చేస్తుంది, దీని ఫలితంగా పక్కటెముక మరియు షేపింగ్ స్లీవ్ మరియు సంభావ్య విచలనం మధ్య పేలవమైన సంబంధం ఏర్పడుతుంది; తగినంత బాహ్య సరళత ఘర్షణను పెంచుతుంది, షేపింగ్ స్లీవ్ ద్వారా ఏకపక్షంగా లాగడం కింద పక్కటెముకను వైకల్యం చేస్తుంది; తగినంత అంతర్గత సరళత కరిగే స్థితిస్థాపకతను పెంచుతుంది, ఇది అచ్చు ఎజెక్షన్పై పుంజుకుంటుంది.
3. అధిక కాల్షియం కార్బోనేట్ పూరక కంటెంట్: మెల్ట్ డక్టిలిటీని తగ్గిస్తుంది మరియు నెక్కింగ్ మొండితనాన్ని దెబ్బతీస్తుంది, పదార్థం తన్యత వక్రీకరణకు గురయ్యేలా చేస్తుంది.
అసమాన మెటీరియల్ మిక్సింగ్ మరియు బ్యాచ్ వైవిధ్యం: మెల్ట్ స్నిగ్ధత, వివిధ రీన్ఫోర్స్మెంట్ బార్ మందం మరియు S-బెండ్ ఏర్పడటంలో కాలానుగుణ మార్పులకు కారణమవుతుంది.
పరిష్కారాలు
1. వుడ్ పౌడర్ ఎండబెట్టడం: తేమ శాతాన్ని <1%కి నియంత్రించండి మరియు అధిక ముతకని నిరోధించడానికి ఏకరీతి కణ పరిమాణాన్ని నిర్ధారించండి.
2. సరళత వ్యవస్థను చక్కగా ట్యూన్ చేయండి: అధిక బాహ్య సరళతను తగ్గించండి; కరిగే సజాతీయతను మెరుగుపరచడానికి తగినంత అంతర్గత సరళతను నిర్ధారించండి; థర్మల్ స్థిరత్వానికి హామీ ఇవ్వడానికి చిన్న స్టెబిలైజర్ సర్దుబాట్లు చేయండి.
3. స్థిరమైన మిక్సింగ్ ప్రక్రియ: స్థిరమైన హై-స్పీడ్ మిక్సింగ్ మరియు శీతలీకరణ ఉత్సర్గ ఉష్ణోగ్రతలను నిర్వహించండి మరియు ప్రతి బ్యాచ్కు స్థిరమైన మిక్సింగ్ సమయాన్ని నిర్ధారించండి.
3, శీతలీకరణ వ్యవస్థను ఏర్పరచడం (పక్కటెముకల ఆకృతికి ఏర్పడే దశ కీలకం)
కారణం
1. ఎడమ మరియు కుడి వాక్యూమ్ ఏర్పడే స్లీవ్ల మధ్య అసమానత: ఒక వైపున ఉన్న అధిక వాక్యూమ్ పక్కటెముకలను దాని వైపుకు లాగుతుంది, దీని వలన తప్పుగా అమర్చబడుతుంది; అధిక వాక్యూమ్ నేరుగా సన్నని గోడల పక్కటెముకలను వైకల్యం చేస్తుంది; తగినంత శూన్యత స్లీవ్కు సరైన అతుక్కొని నిరోధిస్తుంది, ఇది స్థాన అస్థిరతకు దారితీస్తుంది.
2. అచ్చు కుహరం నీటి మార్గాలలో అసమాన శీతలీకరణ: వేగవంతమైన లోపలి-వైపు శీతలీకరణ ప్రారంభ గట్టిపడటానికి కారణమవుతుంది, అయితే నెమ్మదిగా బాహ్య-వైపు శీతలీకరణ సంకోచం కొనసాగుతుంది, ఇది ఉపబల పట్టీని వంగిపోయే అవకలనను సృష్టిస్తుంది.
3. షేపింగ్ స్లీవ్ యొక్క ఎంట్రీ గైడ్ ధరించడం లేదా తప్పుగా అమర్చడం: ఆఫ్-సెంటర్ చొప్పించడం పక్కటెముకలను సమలేఖనం నుండి బయటకు పంపుతుంది.
4. ఏర్పడే స్లీవ్ యొక్క అంతర్గత పక్కటెముకలు అచ్చు కుహరం బర్ర్స్ మరియు దశలకు అనుగుణంగా ఉంటాయి, ఫలితంగా అధిక ఏకపక్ష ఘర్షణ నిరోధకత ఏర్పడుతుంది.
పరిష్కారం
1. బ్యాలెన్స్ నిర్ధారించడానికి స్వతంత్రంగా రెండు వైపులా వాక్యూమ్ సర్దుబాటు; ఏకపక్ష పెరుగుదలను నివారించండి; సన్నని గోడల ప్రాంతాలకు తగిన విధంగా వాక్యూమ్ని తగ్గించండి.
2. స్రావాలు లేదా అడ్డంకులు కోసం నీటి సర్క్యూట్లను తనిఖీ చేయండి; స్పష్టమైన క్లాగ్స్; ఏకరీతి శీతలీకరణ కోసం సంబంధిత కావిటీస్ వద్ద అదనపు శీతలీకరణ పంక్తులను ఇన్స్టాల్ చేయండి; ఇన్లెట్ మరియు అవుట్లెట్ నీటి ఉష్ణోగ్రతలను పర్యవేక్షించండి.
3. డై హెడ్, సెట్టింగ్ స్లీవ్ మరియు ట్రాక్షన్ మెకానిజం యొక్క ఏకాక్షక అమరికను నిర్ధారించడానికి సెట్టింగ్ స్టేషన్ను సర్దుబాటు చేయండి; సెట్టింగ్ స్లీవ్లో బర్ర్స్ రుబ్బు; తీవ్రంగా ధరించినట్లయితే భర్తీ చేయండి.
4, ట్రాక్షన్ మరియు ఎక్స్ట్రూషన్ ప్రక్రియ
కారణం
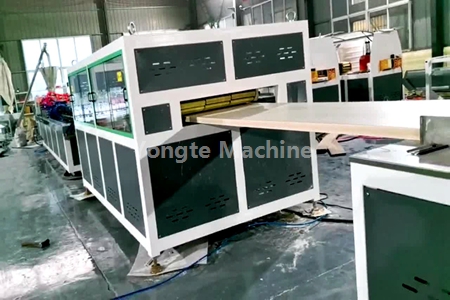
1. అసమకాలిక ట్రాక్షన్ లేదా అసమాన బెల్ట్ టెన్షన్ (ఎడమ మరియు కుడి వైపుల మధ్య భేదాత్మక ఉద్రిక్తత); అసమతుల్య నిలువు లేదా పార్శ్వ లాగడం శక్తి (ఒక వైపు గట్టిగా), అంతర్గత పక్కటెముకలను వంగి ఉండే పార్శ్వ ఒత్తిడిని విధించడం; హెచ్చుతగ్గుల ట్రాక్షన్ వేగం (వేగంగా మరియు నెమ్మదిగా ప్రత్యామ్నాయం) పక్కటెముకల పొడుగును మారుస్తుంది.
2. ఎక్స్ట్రాషన్ మరియు డ్రాయింగ్ వేగం మధ్య అసమతుల్యత: అధిక డ్రాయింగ్ స్పీడ్ స్ట్రెచ్లు మరియు పక్కటెముకలను సన్నగా చేస్తుంది, ఇది తన్యత అంతర్గత ఒత్తిడిని ప్రేరేపిస్తుంది, ఇది రీబౌండ్ మరియు విడుదలపై వంగడం; తగినంత వేగం పక్కటెముకలను అణిచివేస్తుంది, ఇది ఉబ్బిన మరియు వైకల్యానికి దారితీస్తుంది.
3. అస్థిర స్క్రూ రొటేషన్ మరియు హెచ్చుతగ్గుల కరిగే ఒత్తిడి: పల్సేటింగ్ డిశ్చార్జ్ పక్కటెముక మందంలో ఆవర్తన వైవిధ్యాలను కలిగిస్తుంది, ఫలితంగా ఉంగరాల వక్రత ఏర్పడుతుంది.
4. డై నాజిల్ మరియు షేపింగ్ స్లీవ్ మధ్య సరికాని గాలి ఖాళీ: అధిక గ్యాప్ కరిగిన పదార్థాన్ని ఉచితంగా సాగదీయడానికి అనుమతిస్తుంది, ఇది విచలనానికి గురవుతుంది; తగినంత గ్యాప్ డైతో మెటీరియల్ ఢీకొనే ప్రమాదం ఉంది.
పరిష్కారం
1. ట్రాక్టర్ను కాలిబ్రేట్ చేయండి: రెండు వైపులా ఏకరీతి బెల్ట్ టెన్షన్ ఉండేలా చూసుకోండి, దుస్తులు ధరించడం కోసం తనిఖీ చేయండి మరియు పుల్లింగ్ స్పీడ్ స్టెబిలిటీని ధృవీకరించండి.
2. సంతులనం వెలికితీత మరియు డ్రాయింగ్ వేగాలు: పక్కటెముక సాగిన రేటును తగ్గించండి; చెక్క-ప్లాస్టిక్ ప్రొఫైల్ల కోసం, అంతర్గత ఒత్తిడిని తగ్గించడానికి అతి తక్కువ సాధ్యమయ్యే స్ట్రెచ్ రేట్ను నిర్వహించండి.
3. సిస్టమ్ ఒత్తిడిని స్థిరీకరించండి: అడ్డుపడే ఫిల్టర్ స్క్రీన్ల కోసం తనిఖీ చేయండి మరియు ఒత్తిడి పల్సేషన్ను తగ్గించడానికి సరైన కాన్ఫిగరేషన్ను నిర్ధారించుకోండి.
4. ప్రొఫైల్ షేపింగ్ స్లీవ్లోకి ప్రవేశించే ముందు పార్శ్వ స్థానభ్రంశం నిరోధించడానికి 10-20 మిమీల గాలి ఖాళీని నిర్వహించండి.
5, ఫైనల్ రీబౌండ్ (శీతలీకరణ పూర్తయిన తర్వాత ఉపబల పట్టీలు క్రమంగా వైకల్యం చెందుతాయి)
కారణం: అవశేష అంతర్గత ఒత్తిడి, సరికాని శీతలీకరణ ప్రవణత, అధిక వేగవంతమైన ఉపరితల శీతలీకరణ, నిరంతర అంతర్గత సంకోచం మరియు తదుపరి పక్కటెముకల వైకల్యం.
వ్యతిరేక చర్యలు: శీతలీకరణ నీటి ట్యాంక్ను విస్తరించండి మరియు పోస్ట్-కూలింగ్ను చేర్చండి; ఆకస్మిక ఉష్ణోగ్రత చుక్కలను నివారించడానికి శీతలీకరణ ప్రవణతను అధిక నుండి తక్కువకు నియంత్రించండి; డ్రాయింగ్ నిష్పత్తిని తగిన విధంగా తగ్గించండి.
సంబంధిత వార్తలు
- ఒక సెట్ డోర్ ఫ్రేమ్ల కోసం ఎన్ని అచ్చులు అవసరం?
- రీసైకిల్ ప్లాస్టిక్ ఎక్స్ట్రూషన్ కోసం ఇంటిగ్రేటెడ్ యాంటీ-బ్రిడ్జింగ్ ఫీడింగ్ సిస్టమ్
- యోంగ్టే రబ్బర్ ఫోమ్ మైక్రోపోరస్ సీపేజ్ పైప్ ప్రొడక్షన్ లైన్ భారతీయ క్లయింట్ కోసం విజయవంతంగా ప్రారంభించబడింది
- రబ్బర్ సోకర్ నీటిపారుదల పైపులు vs సాంప్రదాయ నీటిపారుదల గొట్టాల ప్రయోజనాలు
- WPC డెక్కింగ్ ప్లాంట్ కోసం Yongte టర్న్కీ ప్రాజెక్ట్ సర్వీస్ను సరఫరా చేయగలదా?
- 200x50mm రీసైకిల్ సాలిడ్ ప్లాస్టిక్ కలప యంత్రం విజయవంతంగా పరీక్షించబడింది
నాకు సందేశం పంపండి
కొత్త ఉత్పత్తులు


వార్తల సిఫార్సులు