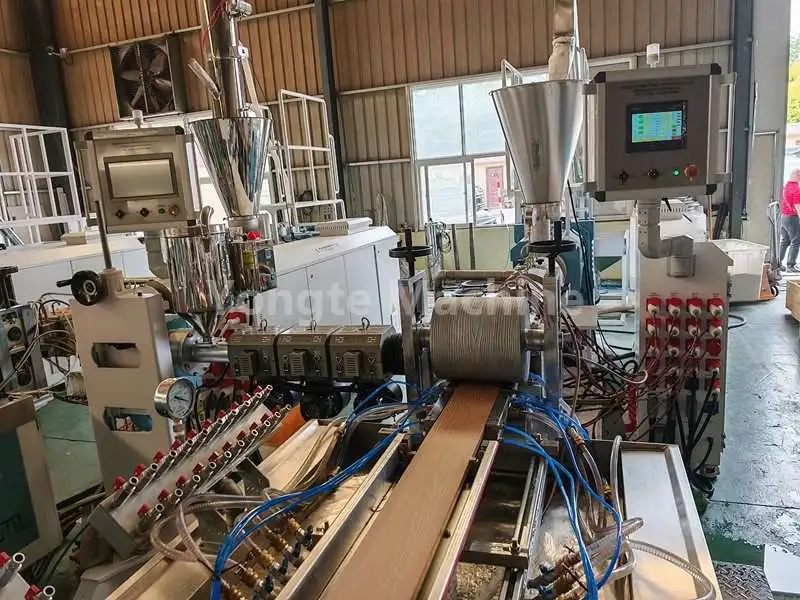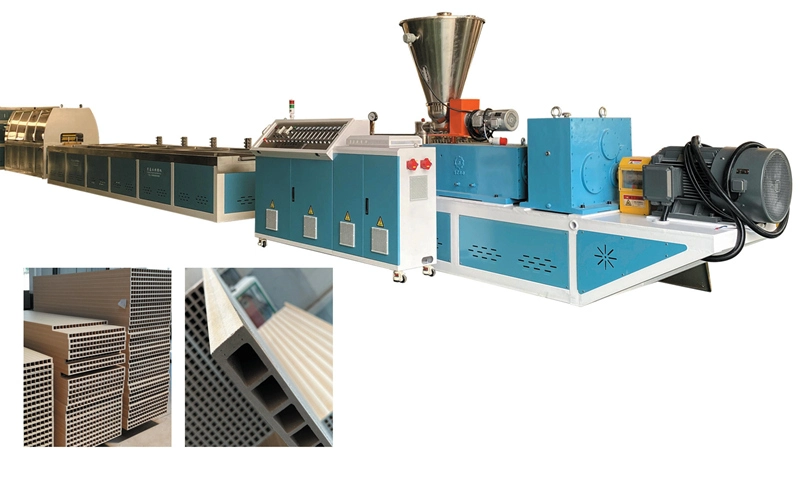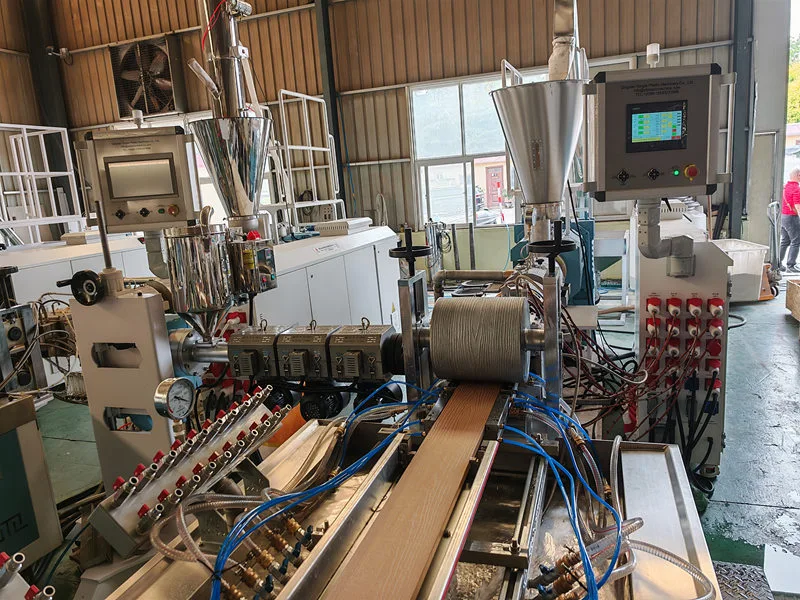
WPC ఎక్స్ట్రూషన్ మెషిన్ ఉష్ణోగ్రత సెట్టింగ్
PE వుడ్-ప్లాస్టిక్ కాంపోజిట్ (HDPE + కలప పొడి) కోసం ఎక్స్ట్రషన్ ఉష్ణోగ్రత వక్రత
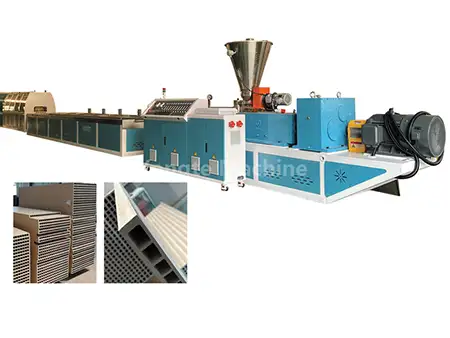
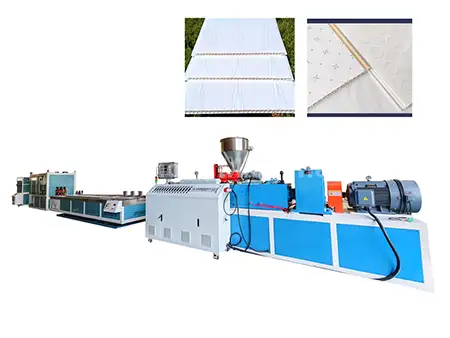
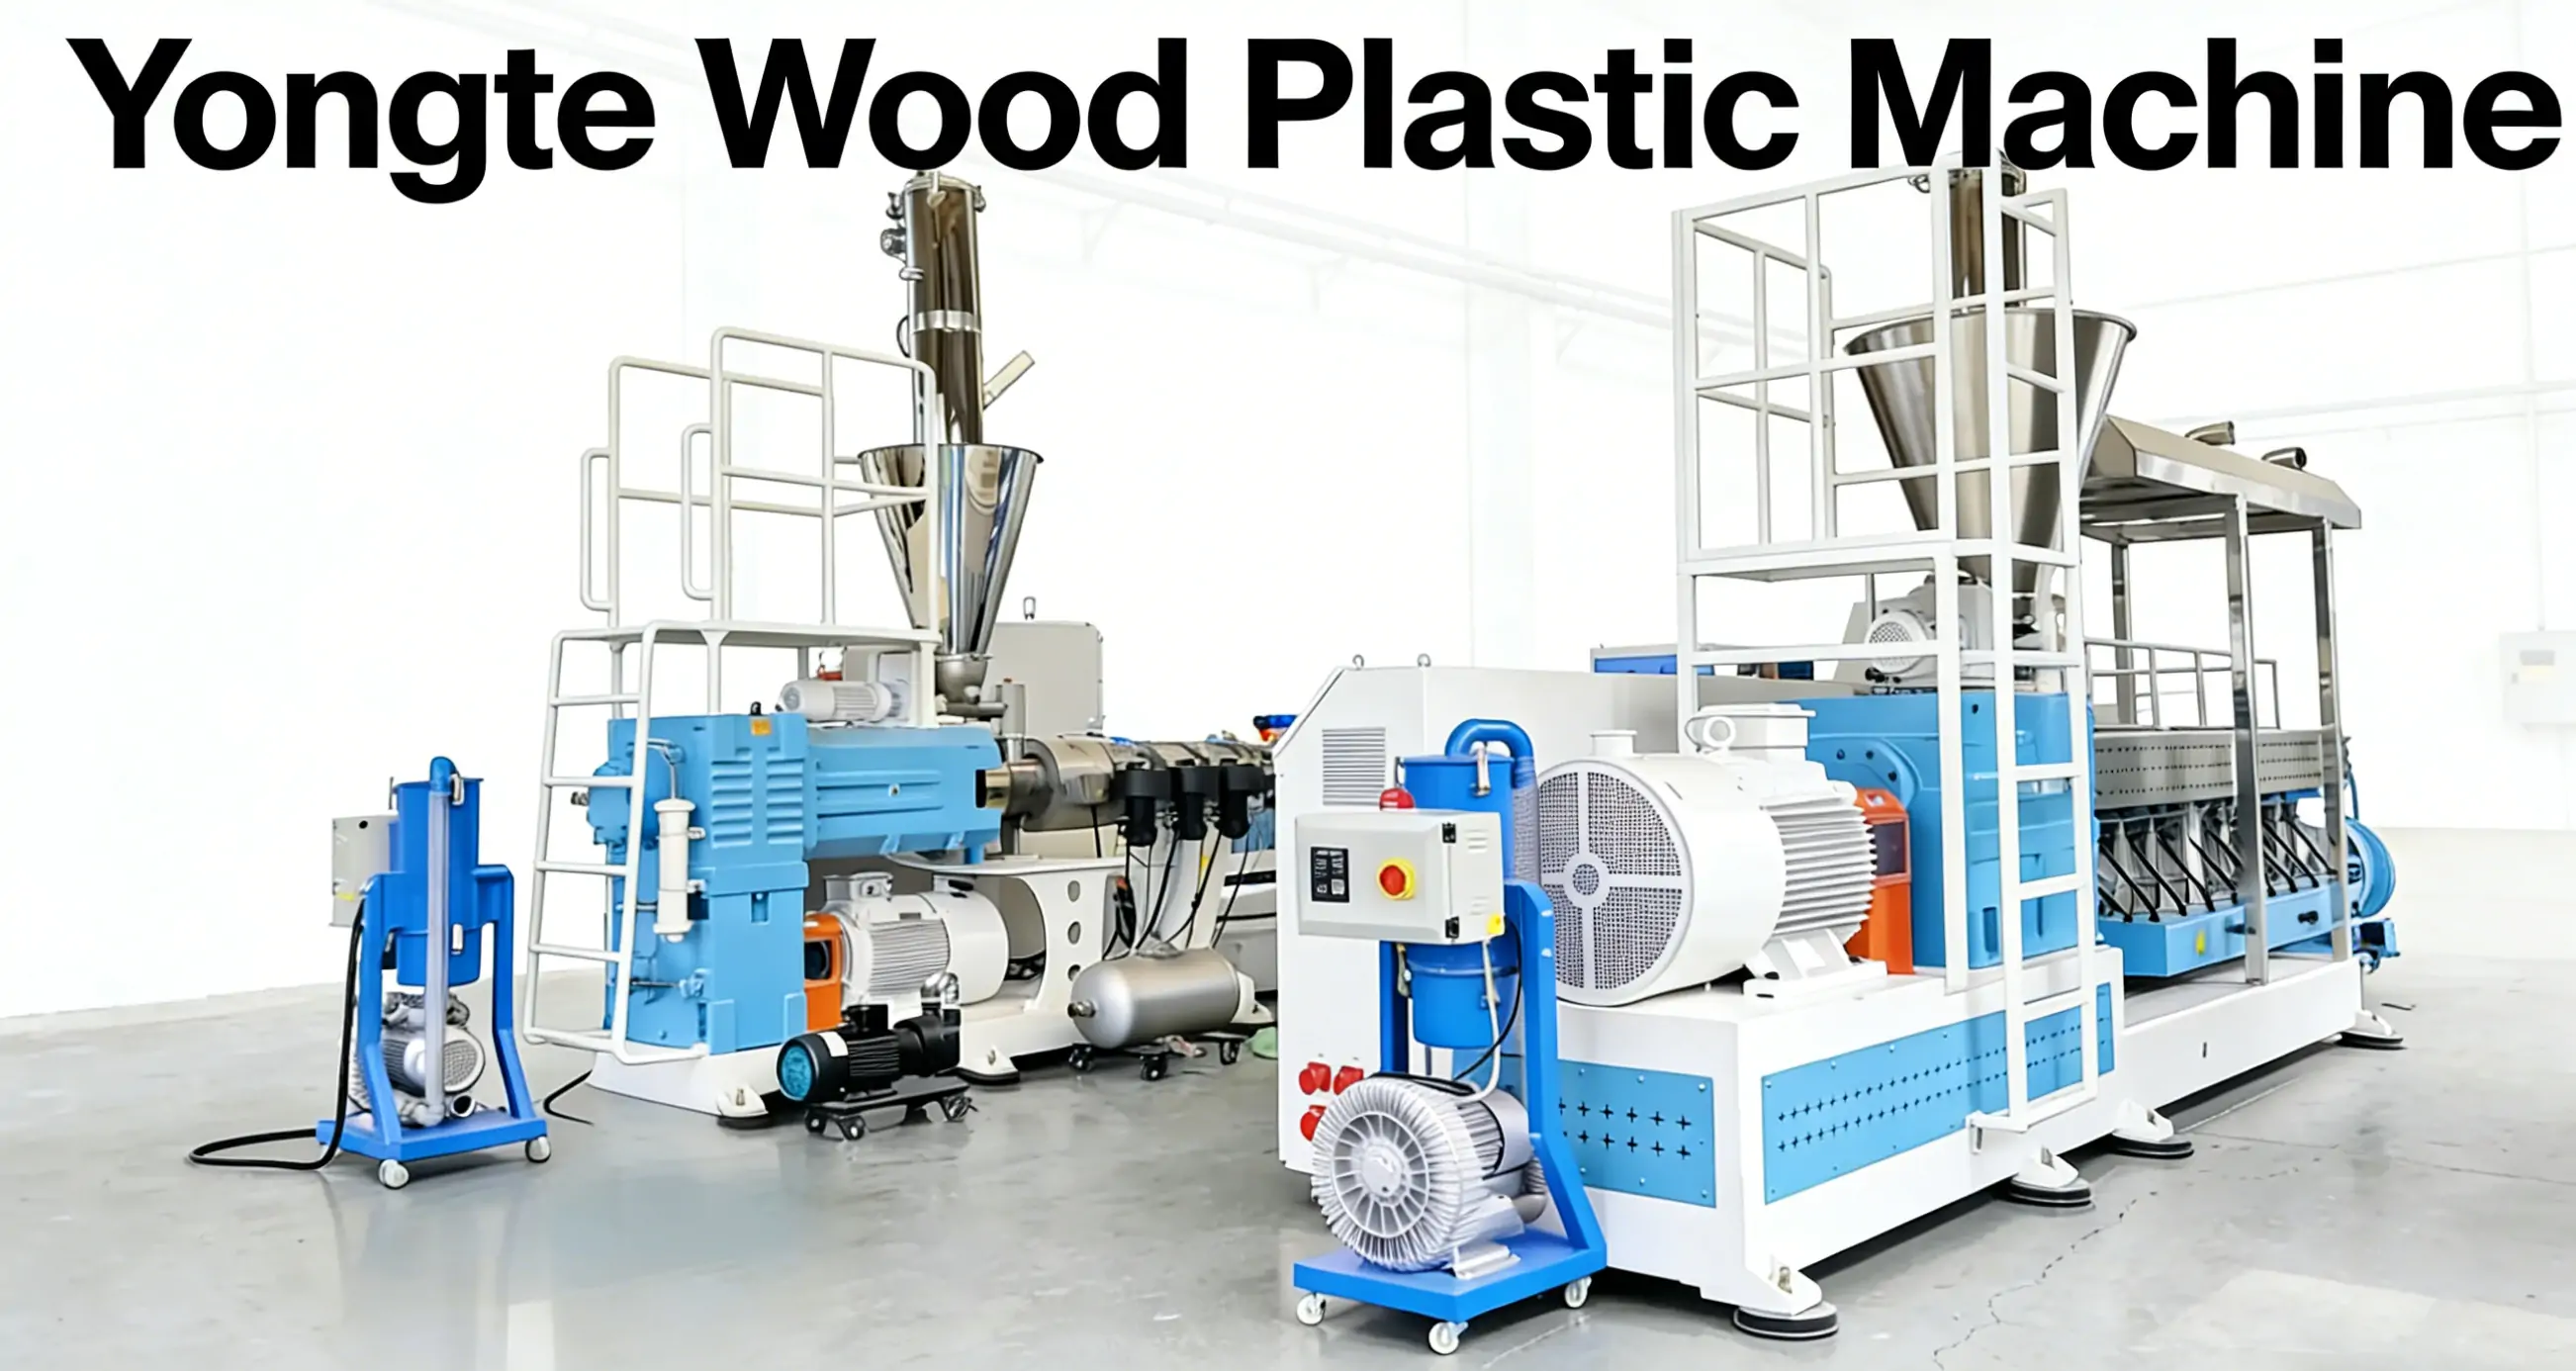
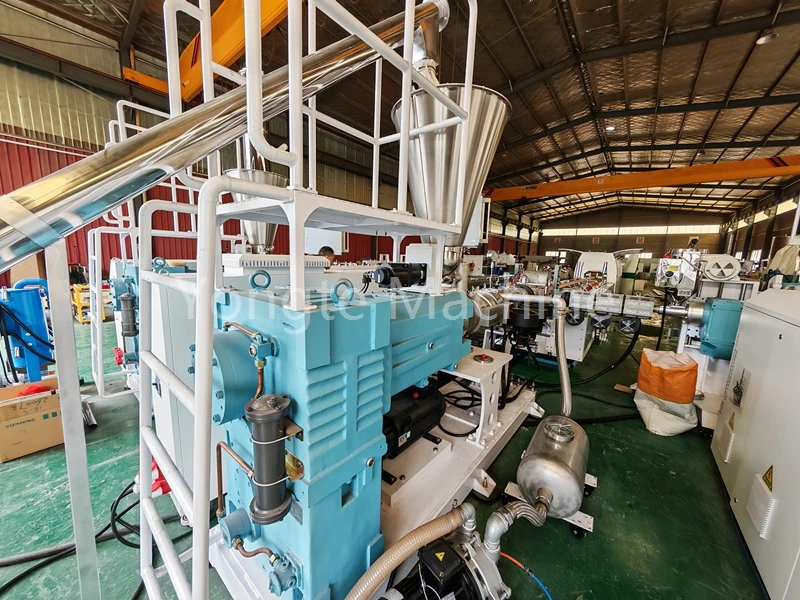
వర్తించే దృశ్యాలు: PE మరియు కలప పొడి మిశ్రమ ఉత్పత్తి లైన్లు (ఫ్లాట్ ట్విన్-స్క్రూ గ్రాన్యులేషన్ → కోనికల్ ట్విన్-స్క్రూ / సింగిల్-స్క్రూ ఎక్స్ట్రాషన్ మోల్డింగ్); PE-వుడ్ ప్లాస్టిక్ మిశ్రమాలకు, ప్రాథమిక ఆందోళనలు స్థానికీకరించబడిన వేడెక్కడం, తేమ మరియు కలప పొడి యొక్క కార్బొనైజేషన్; కాబట్టి, గరిష్ట పదార్థ ఉష్ణోగ్రత 185 °C కంటే ఎక్కువగా ఉండకూడదు. రెండు-దశల ప్రక్రియలో, సమాంతర ట్విన్-స్క్రూ గ్రాన్యులేషన్ దశ HDPE మరియు కలప పొడి నుండి సంపూర్ణ మిక్సింగ్, ప్లాస్టిజైజేషన్ మరియు ఏకరీతి కణికల ఏర్పాటును నిర్ధారిస్తుంది; తదుపరి ప్రొఫైల్ మౌల్డింగ్ శంఖాకార ట్విన్-స్క్రూ లేదా సింగిల్-స్క్రూ ఎక్స్ట్రూడర్ని ఉపయోగించి నిర్వహించబడుతుంది. ఈ సెగ్మెంటెడ్ ప్రాసెసింగ్ విధానం ప్రతి దశలో స్వతంత్ర ఉష్ణోగ్రత నియంత్రణను అనుమతిస్తుంది, తద్వారా స్థానికీకరించిన వేడెక్కడం ప్రమాదాన్ని తగ్గిస్తుంది. PE-వుడ్ ప్లాస్టిక్ మిశ్రమాలు ప్రాసెసింగ్ పరిస్థితులకు అత్యంత సున్నితంగా ఉంటాయి; బారెల్ లేదా డైలో అధిక స్థానికీకరించిన ఉష్ణోగ్రతలు, ముడి పదార్థాలలో అవశేష తేమ మరియు అధిక ఉష్ణోగ్రతల క్రింద కలప పొడి యొక్క కార్బొనైజేషన్పై ప్రత్యేక శ్రద్ధ ఉండాలి. ఇటువంటి సమస్యలు ఉత్పత్తి ఉపరితలంపై చార్ మచ్చలు, రంగు మారడం లేదా యాంత్రిక లక్షణాల క్షీణతకు దారితీయవచ్చు. తత్ఫలితంగా, వాస్తవ ఉత్పత్తిలో, పదార్థ ఉష్ణోగ్రత ఖచ్చితంగా నియంత్రించబడాలి, గరిష్ట ఉష్ణోగ్రత 185 °C మించకూడదు.
I. PE-WPC ఎక్స్ట్రూషన్ టెంపరేచర్ కర్వ్ (పెల్లెటైజింగ్ స్టేజ్ + ప్రొఫైల్ ఫార్మింగ్ స్టేజ్)
① సమాంతర డబుల్ గ్రాన్యులేషన్ (PE వుడ్ గ్రాన్యులేషన్, అదే-దిశ సమాంతర డబుల్)
వాస్తవ ఉత్పత్తిలో, కలప పొడి కంటెంట్, మెష్ పరిమాణం మరియు HDPE మెల్ట్ ఫ్లో ఇండెక్స్ వంటి ముడి పదార్థ పారామితుల ఆధారంగా ఉష్ణోగ్రతను చక్కగా ట్యూన్ చేయాలి: కలప పొడిని జోడించే నిష్పత్తి ఎక్కువ, ప్రాసెసింగ్ కష్టాలు ఎక్కువ, స్థానికీకరించిన వేడి చేరడం నిరోధించడానికి ప్లాస్టిసైజేషన్ దశలో ఉష్ణోగ్రత స్థిరత్వాన్ని దగ్గరగా పర్యవేక్షించడం అవసరం; చెక్క పొడి మెష్ పరిమాణం బాగా ఉన్నప్పుడు, నిర్దిష్ట ఉపరితల వైశాల్యం పెరుగుతుంది, ఇది కార్బొనైజేషన్ని ఎక్కువగా చేస్తుంది, దీనికి సజాతీయీకరణ దశలో ఉష్ణోగ్రత పరిధిని తగిన విధంగా తగ్గించడం అవసరం. అదనంగా, ఫ్లాట్ డబుల్ గ్రాన్యులేషన్ దశలో నీటి సరఫరా నియంత్రణ తప్పనిసరిగా ముడి పదార్థం ముందు చికిత్స దశ నుండి అమలు చేయబడాలి; చెక్క పొడిని మొక్కలోకి ప్రవేశించిన తర్వాత, దాని తేమను పరీక్షించాలి మరియు అది 5% మించి ఉంటే, ఎండబెట్టడం చికిత్స చేయాలి; లేకుంటే, ఎక్స్ట్రూడర్ బారెల్లోకి ప్రవేశించే తేమ అధిక ఉష్ణోగ్రతల క్రింద ఆవిరి బుడగలను ఉత్పత్తి చేస్తుంది, ఇది గ్రాన్యులేషన్ ఏకరూపతను రాజీ చేస్తుంది మరియు తదుపరి ఎక్స్ట్రూషన్ మౌల్డింగ్ సమయంలో తుది వెలికితీసిన ఉత్పత్తులలో అంతర్గత రంధ్రాల లోపాలకు దారితీస్తుంది.
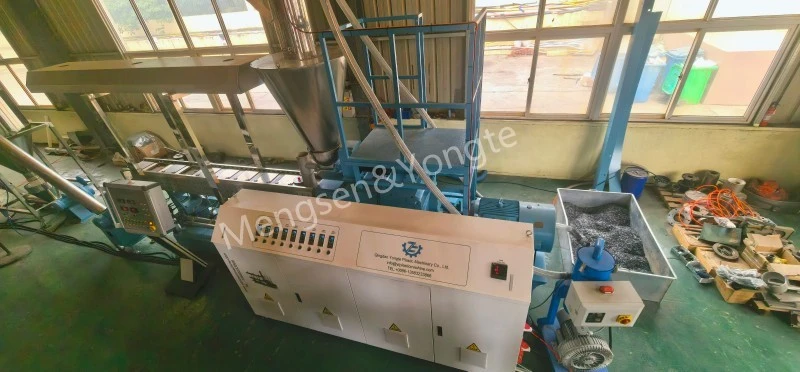
ఫీడింగ్ పోర్ట్ నుండి తల వరకు సిలిండర్ పొడవు, ప్రతి °C
|
రంగం |
జోన్ 1 (అదనంగా) |
జోన్ 2 |
జోన్ 3 |
జోన్ 4-6 |
జోన్ 7-8 |
జోన్ 9 |
తల చావండి |
|
అమరిక |
145-155 ℃ |
155-165 ℃ |
160-170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
ప్రధాన అంశాలు:
· కలప పొడి అకాలంగా మెత్తబడకుండా మరియు స్క్రూ రాడ్కు కట్టుబడి ఉండకుండా నిరోధించడానికి ఫీడింగ్ విభాగాన్ని చాలా ఎత్తుగా సెట్ చేయవద్దు, ఇది వంతెన లేదా రాడ్ చిక్కుకుపోయేలా చేస్తుంది.
· 3-5 మండలాలు ప్రాథమిక మిక్సింగ్ విభాగంగా ఉంటాయి, ఇక్కడ ఉష్ణోగ్రత క్రమంగా పెరుగుతుంది;
· మెల్ట్ షీర్ జోన్లో ఉష్ణోగ్రత పెరుగుదలను తగ్గించడానికి నాజిల్ హెడ్ను కొద్దిగా తగ్గించండి;
కరిగే ఉష్ణోగ్రత ఎక్కువ కాలం పాటు 185 °C మించకూడదు; లేకుంటే, కలప ఫైబర్లు వేగంగా కార్బొనైజేషన్కు లోనవుతాయి, ఫలితంగా నల్ల మచ్చలు మరియు పొగాకు-వంటి వాసన వస్తుంది.
② ఫార్మింగ్ మెషిన్ (శంఖాకార ట్విన్-స్క్రూ SJSZ లేదా సింగిల్-స్క్రూ, చెక్క-ప్లాస్టిక్ గుళికలను ఉపయోగించి డెక్కింగ్/ ప్రొఫైల్లను వెలికితీసేందుకు)
కోనికల్ ట్విన్ స్క్రూ ఎక్స్ట్రూడర్ టెంపరేచర్ పారామీటర్ టేబుల్
|
పరామితి రకం |
లోడ్ అవుతున్న విభాగం (యూనిట్: °C) |
కుదింపు పరిధి (యూనిట్: °C) |
ఎగ్జాస్ట్ విభాగం (యూనిట్: °C) |
కొలత పరిధి (యూనిట్: °C) |
తల ఉష్ణోగ్రత (యూనిట్: °C) |
అచ్చు ఉష్ణోగ్రత (యూనిట్: °C) |
కొలిచిన కరిగే ఉష్ణోగ్రత (యూనిట్: °C) |
|
ఉష్ణోగ్రత సెట్ చేయండి |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
సింగిల్-స్క్రూ ఎక్స్ట్రూషన్ కోసం ఉష్ణోగ్రత పారామీటర్ టేబుల్ (కో-ఎక్స్ట్రూడెడ్ సర్ఫేస్ లేయర్ / సింపుల్ ప్రొఫైల్)
|
పారామీటర్ వర్గం |
లోడ్ అవుతున్న విభాగం (యూనిట్: °C) |
కుదింపు పరిధి (యూనిట్: °C) |
కొలత పరిధి (యూనిట్: °C) |
తల ఉష్ణోగ్రత (యూనిట్: °C) |
అచ్చు ఉష్ణోగ్రత (యూనిట్: °C) |
|
సెట్ విలువ |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ ఉష్ణోగ్రత ఆపరేషన్ సూత్రాలు
1. ఉష్ణోగ్రతను అమర్చడం అనేది కరుగు యొక్క వాస్తవ ఉష్ణోగ్రతకు సమానం కాదు; కరిగే ఉష్ణోగ్రత యొక్క వాస్తవ కొలతలను నిర్వహించడానికి మెల్ట్ ప్రోబ్ను ఉపయోగించడం చాలా అవసరం. స్క్రూ షీర్ వల్ల కలిగే ఉష్ణ ఉత్పత్తి కారణంగా, కొలిచిన కరిగే ఉష్ణోగ్రత సాధారణంగా సెట్ ఉష్ణోగ్రత కంటే 5-12 °C కంటే ఎక్కువగా ఉంటుంది.
2. ఎగ్సాస్ట్ విభాగంలో ఉష్ణోగ్రత చాలా ఎక్కువగా సెట్ చేయరాదు. ఈ ప్రాంతంలో, కలప పొడిలోని శోషించబడిన నీటి ఆవిరి మరియు తక్కువ-మాలిక్యులర్-వెయిట్ అస్థిరతలు పెద్ద పరిమాణంలో విడుదల చేయబడతాయి; ఈ జోన్లో ఉష్ణోగ్రత అధికంగా ఉన్నట్లయితే, వాయువులు కరిగిన పదార్థం నుండి స్థిరంగా తప్పించుకోవడంలో విఫలం కావచ్చు, ఇది తక్షణమే కరిగే నురుగుకు దారితీస్తుంది మరియు కలప పొడి ఉపరితలం యొక్క ఉష్ణ క్షీణతను ప్రేరేపిస్తుంది, ఫలితంగా కార్బొనైజేషన్ ఏర్పడుతుంది.
3. అచ్చు ఉష్ణోగ్రత మీటరింగ్ విభాగంలో ఉష్ణోగ్రత కంటే కొంచెం ఎక్కువగా ఉండాలి, కరిగిన పదార్థం అచ్చు కుహరంలోకి ప్రవేశించినప్పుడు తగినంత ప్రవహించే సామర్థ్యాన్ని కలిగి ఉంటుంది, తద్వారా మృదువైన పూరకం మరియు మౌల్డింగ్ను సులభతరం చేస్తుంది మరియు తగినంత ప్రవాహం లేని కారణంగా ఉత్పత్తి ఉపరితలంపై పిట్టింగ్ లోపాలు ఏర్పడటాన్ని తగ్గిస్తుంది; అయినప్పటికీ, అచ్చు ఉష్ణోగ్రత అధికంగా ఉండకూడదు, ఎందుకంటే అధిక అచ్చు ఉష్ణోగ్రత కరిగిన పదార్ధం యొక్క ఉపరితల పొర యొక్క శీతలీకరణ రేటును తగ్గిస్తుంది, ఇది అచ్చు ఉపరితలం (అచ్చు అంటుకోవడం)కి పదార్థ సంశ్లేషణకు దారి తీస్తుంది మరియు పదార్థం ఎక్కువ కాలం మిగిలి ఉన్న ప్రదేశాలలో పదార్థాన్ని చేరడం మరియు స్కార్చ్ మార్కులకు దారితీయవచ్చు.
సంబంధిత వార్తలు
- రబ్బర్ సోకర్ నీటిపారుదల పైపులు vs సాంప్రదాయ నీటిపారుదల గొట్టాల ప్రయోజనాలు
- WPC డెక్కింగ్ ప్లాంట్ కోసం Yongte టర్న్కీ ప్రాజెక్ట్ సర్వీస్ను సరఫరా చేయగలదా?
- 200x50mm రీసైకిల్ సాలిడ్ ప్లాస్టిక్ కలప యంత్రం విజయవంతంగా పరీక్షించబడింది
- కో-ఎక్స్ట్రషన్తో యోంగ్టే WPC కాలమ్ మేకింగ్ మెషిన్ విజయవంతంగా పరీక్షించబడింది
- వుడ్-ప్లాస్టిక్ కాంపోజిట్ (WPC) ఉత్పత్తులను ఉత్పత్తి చేయడానికి ప్లాస్టిక్ ఫిల్మ్ వృధాను ఎలా ఉపయోగించవచ్చు?
- రబ్బరు ఫోమ్డ్ వాటర్-పారగమ్య పైపుల కోసం దరఖాస్తు
నాకు సందేశం పంపండి